Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗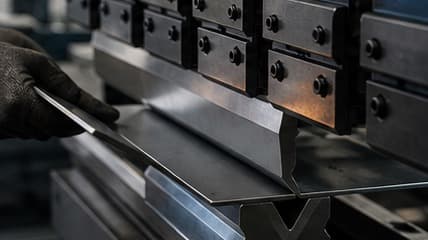
Технологии металлообработки
Не пересказываем пресс-релиз, а разбираем производственный смысл сделки TRUMPF и Mate: совместимость оснастки, унификацию инструмента, контроль первой детали и критерии пилотного внедрения.
Инженерный разбор · Инструмент и гибка
Не пересказываем пресс-релиз, а разбираем производственный смысл сделки TRUMPF и Mate: совместимость оснастки, унификацию инструмента, контроль первой детали и критерии пилотного внедрения.
Короткий инженерный вывод
01
TRUMPF объявил о стратегическом партнёрстве с Mate. Цель — сделать подбор инструмента и оснастки более полным.
Для производства это важно не как новость о брендах, а как развитие экосистемы вокруг станка: инструмент, расходники и сервис всё чаще рассматриваются как единый контур.
02
Даже современный станок не даёт стабильной геометрии без правильно подобранного инструмента. На результат влияют материал и толщина, радиус и длина гиба, состояние рабочей поверхности инструмента и последовательность операций.
При выборе новой оснастки смотрите не только на совместимость, но и на повторяемость, скорость переналадки и возможность унифицировать инструмент под семейство деталей.
03
Практический интерес представляют новые типоразмеры, цифровой подбор инструмента, интеграция с программированием гибки и решения, которые сокращают время переналадки между малыми партиями.
Редакция журнала будет обновлять материал по мере появления технических подробностей и доступных продуктовых решений для европейского и российского рынка.
04
Подбор начинают с материалов, диапазона толщин, минимальных радиусов, длины гиба и требуемой геометрии. Затем проверяют высоту и форму инструмента, допустимое усилие, совместимость с системой крепления, возможность выполнить закрывающие гибы и отсутствие столкновений с уже сформованными полками.
Для контрактного производства выгодна не максимальная номенклатура оснастки сама по себе, а понятная библиотека типовых комплектов. Унификация пуансонов и матриц сокращает переналадку, упрощает программирование и снижает риск того, что повторный заказ потребует другой технологической схемы.
05
Даже корректно выбранный инструмент не отменяет контроль первой детали. На фактический угол влияют свойства материала, направление проката, состояние инструмента и пружинение. После измерения технолог корректирует программу и фиксирует параметры, по которым будет выпускаться партия.
Контроль должен быть связан с требованиями чертежа. Размеры, которые формируются несколькими гибами, нельзя оценивать только по одному углу. Проверяют общую геометрию, взаимное положение полок, посадочные места и собираемость с сопрягаемыми элементами.
06
В экономическую оценку включают сокращение времени переналадки, снижение брака, доступность инструмента, ресурс рабочих поверхностей и стоимость повторной заточки или замены. Отдельно учитывают время на создание библиотек, проверку программ и обучение операторов.
Результат внедрения лучше фиксировать на пилотном семействе деталей: сравнить прежний и новый маршрут, количество пробных заготовок, длительность настройки и стабильность контрольных размеров. Такой подход отделяет реальный производственный эффект от впечатления после демонстрации.
07
Сообщение производителя не заменяет техническую приёмку. До закупки составляют список деталей, которые должны перейти на новую оснастку, и проверяют каждое ограничение на реальном оборудовании.
| Параметр | Что запросить | Риск пропуска |
|---|---|---|
| Система крепления | Чертёж хвостовика, адаптеры, допустимая нагрузка | Инструмент физически не устанавливается или теряет расчётную жёсткость |
| Материал и толщина | Рабочий диапазон и требуемое усилие по длине гиба | Перегрузка пресса или локальное повреждение инструмента |
| Геометрия детали | Минимальная полка, внутренний радиус, высота и форма пуансона | Столкновение детали с инструментом на последующих переходах |
| Поверхность | Радиусы входа матрицы, защитная плёнка или гибочная плёнка | Следы на лицевой стороне и повреждение покрытия |
| Повторяемость | Протокол первой детали и правила коррекции программы | Разные параметры при повторном заказе |
Таблица задаёт порядок проверки. Допустимое усилие и геометрию оснастки подтверждают по документации производителя и расчёту для конкретного пресса.
08
Разбор ситуации
Это методика оценки, а не подтверждение характеристик конкретных продуктов TRUMPF или Mate на оборудовании «Сталь Продукт».
По теме материала
Подбор инструмента, проверка развёртки и контроль повторяемости партии.
Перейти →Проверка радиусов, сопряжений и технологичности изделия до запуска.
Перейти →Загрузите DXF, STEP или STP — система определит геометрию детали и подготовит предварительный расчёт.
Перейти →Вопросы по теме
Нет. Совместимость зависит от системы крепления, переходников, допустимого усилия, высоты комплекта и конфигурации конкретного станка. Её подтверждают по технической документации и пробному запуску.
Для результата важна вся система: корректная геометрия, допустимая нагрузка, состояние рабочих поверхностей, крепление, программа и контроль первой детали. Бренд сам по себе не гарантирует достижимость размера.
Когда она сокращает частые переналадки, заменяет несколько специальных комплектов, уменьшает брак или снимает ограничение для повторяемого семейства деталей. Это подтверждают хронометражем пилота.
Источники и редакционная проверка
Редакция отделяет подтверждённые факты сообщения TRUMPF от инженерных рекомендаций. Совместимость и экономический эффект конкретной оснастки требуют проверки на оборудовании и номенклатуре предприятия.
Читайте также
Инженерная практика
Инженерный разбор качества лазерного раскроя: как материал, режим, вспомогательный газ, геометрия контура и требования к кромке влияют на результат и стоимость детали.
Читать →Технологии Китая
Практический разбор китайских автоматизированных линий: какие процессы действительно можно связать, где возникает новый узкий участок и какие данные нужны для технического и экономического сравнения поставщиков.
Читать →Технологии производства
Практическая карта порошковой окраски — от требований к эксплуатации и подготовки металла до полимеризации, контроля партии и разбора типовых дефектов.
Читать →Связанное решение
Получим исходные данные, проверим задачу и предложим следующий технический шаг.