Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗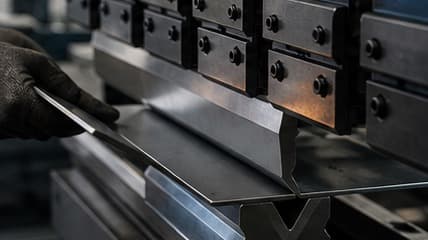
Технологии Китая
Практический разбор китайских автоматизированных линий: какие процессы действительно можно связать, где возникает новый узкий участок и какие данные нужны для технического и экономического сравнения поставщиков.
Технологии Китая · Роботизированная гибка
Практический разбор китайских автоматизированных линий: какие процессы действительно можно связать, где возникает новый узкий участок и какие данные нужны для технического и экономического сравнения поставщиков.
Короткий инженерный вывод
01
Главное изменение в современной обработке листового металла — переход от автоматизации одной операции к объединённой цепочке. Склад материала, раскрой, перемещение заготовок, гибка и учёт производственных заданий работают как части одной системы.
В отраслевых материалах из Китая показываются линии, где автоматизированный склад передаёт лист на лазерную резку, транспортная система направляет заготовку дальше, а робот обслуживает листогибочный комплекс. Ценность такой схемы не в эффектной роботизации, а в сокращении ожидания между операциями и в более предсказуемом движении партии.
02
Роботизированный комплекс может брать заготовку, позиционировать её относительно инструмента, переворачивать между гибами и складывать готовую деталь. Для повторяемых изделий это снижает зависимость результата от темпа ручной подачи и помогает стабильнее выдерживать последовательность операций.
Однако робот не отменяет инженерную подготовку. Необходимо заранее проверить геометрию детали, доступность захвата, массу и центр тяжести заготовки, радиусы гиба, коллизии и порядок переходов. Чем лучше подготовлена конструкторская документация, тем устойчивее автоматизированный цикл.
03
Наиболее понятный эффект дают повторяемые детали и семейства изделий, для которых можно унифицировать захваты, инструмент и логику перемещения. Это корпуса, панели, шкафы, кожухи, элементы инженерных систем и другие изделия со стабильной геометрией.
Для единичных и постоянно меняющихся деталей полная роботизация может потребовать непропорционально долгой переналадки. Поэтому современный цех сочетает автоматизированные комплексы с гибкими рабочими местами, где оператор быстрее справляется с нестандартной задачей.
04
Заказчику важен не сам факт наличия робота, а измеримый результат: повторяемость геометрии, управляемый срок, прослеживаемость партии и возможность стабильно выпускать серию. Именно эти параметры следует фиксировать в техническом задании и проверять при выборе производственного партнёра.
Для «Сталь Продукт» китайский опыт интересен как ориентир развития производственной системы: связывать инженерную подготовку, раскрой, гибку, сварку, окраску и контроль качества в единый управляемый процесс, а автоматизацию внедрять там, где она повышает стабильность результата.
05
Полноценная ячейка включает не только пресс и робота. В неё входят подача заготовок, система их разделения и ориентации, захват, устройство перехвата, инструмент, средства контроля, накопители готовых деталей, ограждение безопасности и программная связь между элементами.
Производительность определяется согласованностью всей системы. Недостаточная точность исходной заготовки, неподходящий захват или ручная смена инструмента могут ограничить ячейку сильнее, чем скорость самого пресса.
06
Техническое задание должно содержать конкретные детали, материалы, толщины, размер партии и критерии приёмки. Поставщик должен показать симуляцию, перечень ограничений, расчёт времени цикла и очное или дистанционно подтверждённое испытание на согласованных заготовках.
Отдельно проверяют состав поставки, русификацию и резервное копирование программ, удалённую диагностику, наличие схем, перечень запасных частей и условия обучения. В договоре важно разделить паспортную возможность оборудования и гарантированный результат на тестовой номенклатуре.
07
После ввода в эксплуатацию предприятие должно уметь самостоятельно создавать новые задания, корректировать захваты, восстанавливать систему после остановки и обслуживать критичные узлы. Зависимость от единственного удалённого специалиста превращает гибкую ячейку в производственный риск.
До закупки формируют команду проекта: технолог, конструктор, специалист по автоматизации, оператор, служба качества и техническое обслуживание. Их совместная работа определяет, станет ли оборудование частью потока или останется демонстрационной установкой.
08
| Блок | Что передать | Что получить в ответ |
|---|---|---|
| Номенклатура | 3D-модели, материалы, толщины, партии и годовой объём | Перечень поддерживаемых деталей и явные исключения |
| Поток | Текущий маршрут, такт, очереди и сменность | Расчёт полного цикла с буферами между операциями |
| Качество | Критичные размеры, поверхность и метод контроля | План измерений пилотной партии |
| Интеграция | Форматы КД, ERP/MES и маркировка | Архитектура обмена, ответственность и восстановление после сбоя |
| Жизненный цикл | Режим работы и допустимый простой | Сервис в России, запасные части, обучение и стоимость сопровождения |
Предложения становятся сопоставимыми только при одинаковых исходных деталях и одинаковой границе поставки.
09
Разбор ситуации
Условный пример показывает метод анализа потока, а не характеристику конкретного китайского производителя.
По теме материала
Подбор инструмента, проверка развёртки и контроль повторяемости партии.
Перейти →Связанный маршрут от инженерной подготовки до комплектации и отгрузки.
Перейти →Загрузите DXF, STEP или STP — система определит геометрию детали и подготовит предварительный расчёт.
Перейти →Вопросы по теме
Технически это возможно для части номенклатуры, но экономику определяют офлайн-программирование, переналадка захвата и инструмента. Для постоянно меняющихся единичных изделий ручной пресс с цифровой поддержкой может быть рациональнее.
Нет. Нужны полный маршрут заказа, переналадки, буферы, доля исключений, качество принятой детали и время восстановления после ошибки. Высокая скорость одной операции может перенести очередь дальше.
Пилот на собственных деталях с заранее согласованными критериями, перечнем исключений и протоколом измерений. Видео демонстрации и расчёт поставщика без исходных данных недостаточны.
Источники и редакционная проверка
Материал сравнивает архитектурные подходы, а не ранжирует бренды. Заявления поставщиков должны подтверждаться спецификацией, пилотом и договорными критериями приёмки.
Читайте также
Инженерная практика
Инженерный разбор качества лазерного раскроя: как материал, режим, вспомогательный газ, геометрия контура и требования к кромке влияют на результат и стоимость детали.
Читать →Технологии производства
Практическая карта порошковой окраски — от требований к эксплуатации и подготовки металла до полимеризации, контроля партии и разбора типовых дефектов.
Читать →Технологии металлообработки
Не пересказываем пресс-релиз, а разбираем производственный смысл сделки TRUMPF и Mate: совместимость оснастки, унификацию инструмента, контроль первой детали и критерии пилотного внедрения.
Читать →Связанное решение
Получим исходные данные, проверим задачу и предложим следующий технический шаг.